

双层压瓦机在入料与接料时应注意哪些方面
时间:2026-10-29 05:11:35 作者:xiangyi 点击量:125
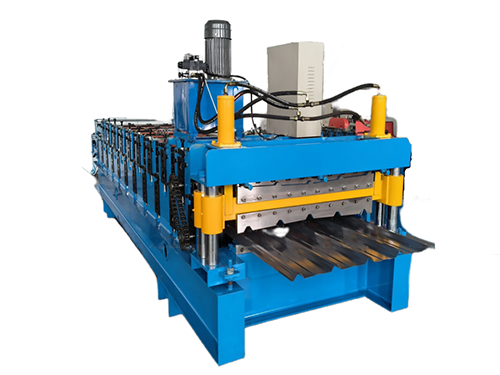
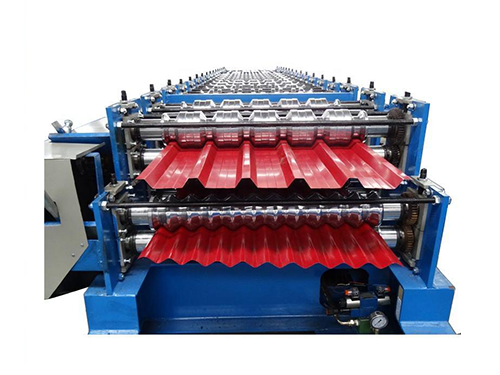
双层压瓦机在同一机架上配置两套成型通道,可分别生产两种不同波型的彩钢瓦,具有节省场地、提高生产效率的优势。但在入料与接料环节,如果操作不规范,容易出现板材跑偏、成型尺寸不稳定、表面划伤、剪切误差增大,甚至造成人员伤害。因此,规范入料与接料流程,是保证设备稳定运行和成品质量的重要基础。
入料前的检查与准备
正式入料前,应先确认设备处于正常状态。检查传动链条、齿轮、辊轮、导向辊、限位装置和防护罩是否完好,液压系统和电气系统是否正常,急停按钮是否灵敏可靠。进料架、导向挡板和上下导辊应清洁无杂物,避免金属屑、油污或焊渣进入成型辊轮,造成板材表面划伤或辊轮磨损。
原材料同样需要确认。彩钢板应平整、无明显翘曲、硬疤、夹渣、焊边或严重锈蚀,厚度应在设备允许范围内,不得超厚生产。对于双层压瓦机,由于两套成型通道共用进料区域,更换钢卷或调整板宽后,应及时校正进料挡板宽度,使板材能够平稳、居中进入成型通道。
入料时的对中与送板要求
入料时,板材必须与压瓦机压辊中心线保持平行,上下两层进料位置都应对齐,避免因一侧偏斜导致板材在成型过程中跑偏。如果进料架配有可调节挡板或手摇对中装置,应根据板材实际宽度进行微调,使板材两侧受力均匀。
板材送入时,应保持平稳、匀速,不宜过快或强行推送。操作人员应站在安全位置,双手不得伸入压辊、模具、链条、剪切刀口等危险区域。手动进料时,严禁佩戴手套操作,防止手套被辊轮卷入造成挤压伤害。若板材进入过程中出现卡滞、阻力明显增大或位置偏移,应立即停机调整,不得在设备运行时强行推板或用手校正。
双层通道切换与运行监控
双层压瓦机在切换上下层生产时,应确认当前使用的成型通道、模具和计数器设置与实际生产规格一致。切换前应先停机,确认辊轮和剪切机构已停止运行,再调整导向装置和出料支撑位置。由于双层设备结构紧凑,两套成型线距离较近,操作人员应特别注意身体、衣物和工具不要靠近另一套正在待机或运转的通道。
生产过程中,应持续观察板材成型状态。若发现板材左右跑偏、波型不均匀、边缘起皱或长度计数异常,应及时检查进料对中、辊轮间隙、导向辊位置和控制系统参数。设备运行中不得随意调整速度、长度、张数或剪切参数,确需调整时应按规范停机或进入安全操作界面处理。
接料时的安全与成品保护
接料是双层压瓦机操作中容易被忽视但风险较高的环节。成型后的彩钢板从出料端送出时,不应直接用手强行拉扯,尤其是板材尚未完全脱离剪切模具或仍在辊轮中运行时,强行拽板容易导致后续板材变形、尺寸偏差,也可能造成人员被板材边缘划伤。
接料人员应站在出料台侧方安全位置,待板材完全成型并送出后,再双手托住板材两侧平稳取下。对于较长板材,建议两人配合接料,并由一人统一指挥,避免板材摆动、滑落或碰撞设备。出料台应保持平整、稳固,支撑辊转动灵活,防止成品板在下落过程中产生弯曲或表面擦伤。
堆放与现场管理
接料完成后,成品板材应整齐堆放,不得超高、倾斜或放置在通道上。堆放区域应远离设备运转范围,避免搬运过程中影响入料和接料操作。每批次生产结束后,应及时清理进料口、出料台、辊轮表面和地面的油污、铁屑及杂物,保持现场整洁。
通过规范的入料对中、平稳送板、安全接料和有序堆放,双层压瓦机不仅能够减少板材跑偏和成型缺陷,也能显著降低机械伤害风险。对于海外用户而言,清晰、标准化的入料与接料操作说明,同样体现了设备在安全性、稳定性和易用性方面的制造水平。