

彩钢压瓦机辊压成型工艺原理解析
时间:2026-10-29 04:35:24 作者:xiangyi 点击量:63
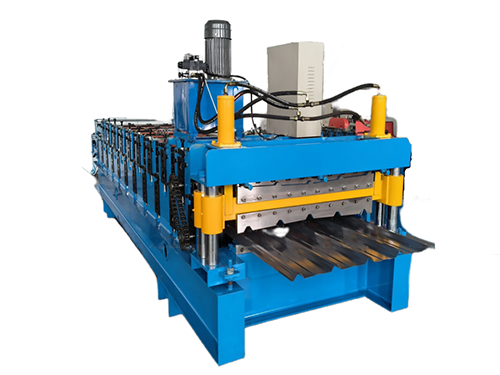
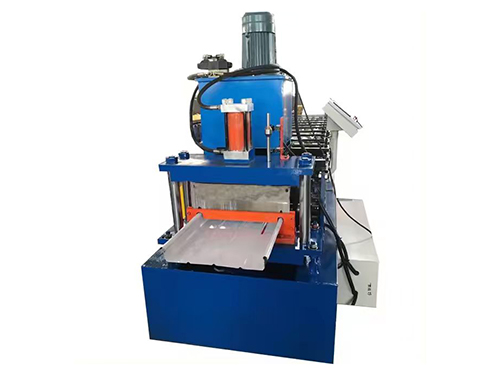
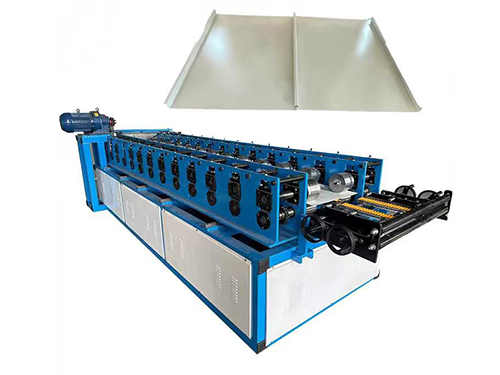
彩钢压瓦机的辊压成型,本质上是冷弯成型:彩涂板或镀锌板在常温状态下,通过多组成型轧辊连续、逐级弯曲,从平板逐步变成规定波形的压型板,再经定长剪切成为成品。
辊压成型的核心过程
进料与定位
彩涂卷或镀锌卷经开卷、校平后进入生产线,导向轮和张力装置保证板材居中、平稳输送,避免跑偏或划伤涂层。
多道次逐级成型
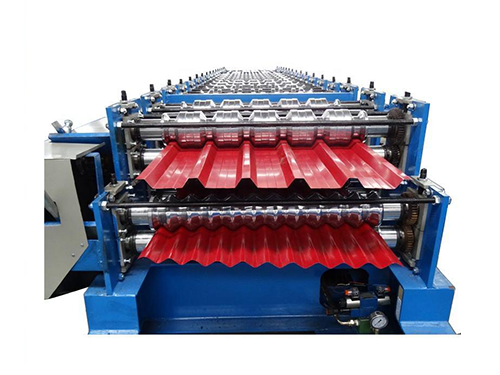
板材依次通过多组上下对应的成型轧辊。每一道轧辊只对板材施加少量弯曲量,使截面形状逐步接近目标波形,例如840型、900型、910型等。
这种“多道次、小变形”的方式,能降低成型应力集中,减少板面回弹、跑偏、撕裂或起皱。
摩擦牵引与连续成型
轧辊由电机经减速机、链条或万向节驱动旋转,板材在轧辊摩擦力和辊缝挤压作用下向前移动。变频器调节主电机转速,PLC控制整线速度、定位和工序切换。
截面形状逐步稳定
成型过程中,板材在弯曲部位会产生轻微塑性变形,屈服强度通常会有一定提高,因此成品瓦型具有较好的刚性和承载能力。
压型与定长剪切
对于普通屋面瓦,辊压成型后即可进入剪切工位;对于琉璃瓦等带节距造型的产品,还会通过液压压型模具压出等距节状纹路,再由液压切刀按设定长度切断。
影响成型质量的关键因素
轧辊设计与精度:辊型曲线、辊间距、辊面硬度直接影响瓦型平整度和尺寸稳定性。
成型道数:道数越多,单道变形量越小,板材越不易起皱或回弹。
板材参数:板厚、屈服强度、涂层类型会影响成型难度和回弹量。
张力与导向:进料张力不均会导致跑偏、波浪边或尺寸偏差。
剪切精度:编码器测长与PLC控制共同决定成品长度误差,通常可控制在毫米级范围内。
Copyright © 2025-2026 http://www.xiangyirollformingmachine.com. All Rights Reserved 沧州祥亿机械设备有限公司版权所有