

彩钢压瓦机在使用中的常见问题及处理方法
时间:2026-10-29 04:42:52 作者:xiangyi 点击量:176
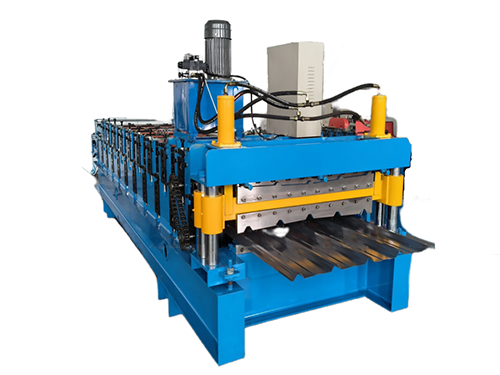
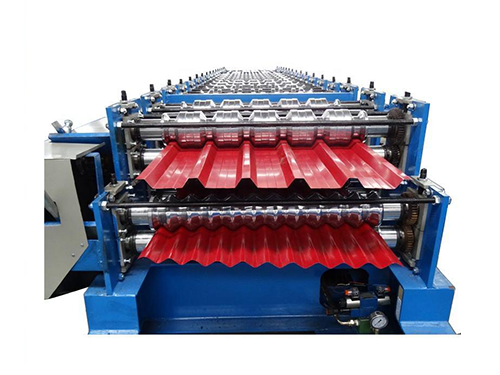
彩钢压瓦机在钢结构厂房、仓储库房、轻钢别墅、彩钢板房等项目中广泛应用,其成型稳定性直接影响彩钢瓦外观、尺寸精度和生产效率。设备在长期运行过程中,可能会出现板面划痕、波浪边、跑偏、定长不准、剪切异常等问题。多数情况下,这些问题并非设备本身损坏,而是由进料状态、辊轮间隙、液压压力、传感器位置、润滑保养或操作参数设置不当引起。通过规范排查和及时处理,可以有效降低停机时间,保障连续生产。
板面划痕、掉漆或表面损伤
板面出现划痕、掉漆,通常与辊面清洁度、辊缝大小和板材表面状态有关。辊轮表面附着铁屑、灰尘、油污或涂层碎屑时,会在板材经过时产生划伤。辊缝设置过小、辊轮松动或辊面磨损,也会增加板材与辊面之间的摩擦。处理时应先停机清理辊面,检查进料段是否有金属碎屑或硬物。随后根据板材厚度调整上下辊间隙,确保板材能够平稳通过而不被过度挤压。若辊轮锁母、轴承座松动,应及时紧固;辊面磨损严重时,可修磨或更换辊轮,避免影响后续成型质量。
出板波浪边、起皱或成型不平整
波浪边和起皱多与进料跑偏、张力不均、辊轴不平行或单道变形量过大有关。板材进入成型主机前如果没有居中,或开卷、导向轮位置不当,容易导致一侧受力偏大,形成波浪边。辊轴不平行会使板材在辊压过程中受力不均,出现局部起皱。处理时可先校正开卷中心和导向轮位置,使板材平稳、居中进入生产线。检查放料张力是否稳定,避免料卷过松或过紧。必要时用塞尺检查各道次辊缝,调整辊轴平行度。对于较薄或涂层较软的板材,可适当降低成型速度,减少单道压下量,使成型过程更加平稳。
板型扭曲、翘角或尺寸不稳定
板型扭曲、翘角通常与辊轮组中心线偏移、左右辊压不均、来料内应力大或板材宽度波动有关。若设备左右两侧辊缝不一致,板材在成型后可能出现一侧紧、一侧松,进而产生翘角或扭曲。处理时应检查辊轮组中心线是否对齐,确认左右辊缝均匀一致。对于来料内应力较大的彩涂板或镀锌板,可适当调整开卷校平状态,减少板材自身变形对成型的影响。若板材宽度偏差较大,应更换规格稳定的材料,并重新调整进料导向装置。
定长不准、长短不一
定长不准是压瓦机运行中较为常见的问题,主要原因包括编码器或计数器轮打滑、滚轮松动、脉冲参数偏差、板材输送速度不稳定等。设备通过编码器或计数器轮测量板材长度,如果滚轮与板材接触不紧,或滚轮表面磨损、变形,就会导致计数不准。处理时可先检查计数器轮是否压紧,滚轮是否变形或松动。若更换计数器后恢复正常,说明原计数器存在故障。若每次成品长度偏差固定,可在PLC控制界面中校准长度脉冲参数,使设定长度与实际出板长度保持一致。同时应检查传动链条、变频器速度是否稳定,避免因速度波动影响剪切精度。
切刀切不断、有毛刺或剪切不平整
切刀切不断、切口有毛刺,通常与刀片锋利度、刀口间隙、液压压力和刀座位置有关。刀片长期使用后会出现磨损,若刃口变钝,剪切时容易留下毛刺或无法完全切断。上下刀间隙过大,也会导致板材被挤压而非切断。处理时可先检查刀片是否有缺口、毛刺或明显磨损,必要时修磨或更换刀片。随后调整上下刀间隙和重叠量,使剪切动作更加干脆。若液压压力不足,应检查液压站压力设定、油缸工作状态和电磁阀动作情况。剪切前可先用短料试切,确认切口平整后再进行连续生产。
切刀不升不降或动作异常
切刀不升不降多与行程开关、电磁阀、液压油位和电气控制有关。若上下限位开关损坏、位置偏移或接线松动,切刀可能无法准确回到上限位,导致自动模式无法继续运行。电磁阀卡滞也会造成切刀动作迟缓或不动作。处理时应先检查上下限位开关是否触发正常,线路连接是否可靠。若电磁阀卡住,可在断电或关闭油泵后检查阀芯状态,必要时清理或更换。液压油不足、油泵反转、油路堵塞或继电器故障,也可能影响剪切动作,应逐一排查液压站油位、压力表读数和电控箱指示灯状态。
自动模式不工作或设备无法连续运行
自动模式无法启动,通常与参数设置、限位复位、手自动开关和剪切计数有关。若已切张数达到设定值而未清零,设备会认为当前批次已完成,从而停止自动运行。长度、张数未设定,或手自动旋钮位置不正确,也会导致自动模式无法启动。处理时应先清零当前张数,重新设定成品长度和生产数量。检查切刀是否回到上限位,确认上下限位开关信号正常。若手自动开关或启动按钮损坏,应及时更换。对于PLC控制系统,还需检查输入输出指示灯是否正常,避免因信号缺失导致程序无法执行。
设备跑偏、进料不稳或噪音振动增大
设备跑偏和进料不稳,常由开卷未对中、导向轮位置不当、料卷张力不足或辊轮磨损引起。若料卷中心线与主机中心线不一致,板材在输送过程中会逐渐偏向一侧。处理时应调整开卷中心,校正导向轮位置,使板材始终沿中心线进入成型主机。若设备运行噪音增大,应检查传动链条张紧度、轴承润滑状态、齿轮啮合情况以及地脚螺栓是否松动。链条过松、轴承缺油或辊轮不平衡,都会引起振动和异响,应及时紧固、润滑或更换相关部件。
电机过载、跳闸或高温停机
电机过载、跳闸可能与板材过厚、辊缝过小、传动卡阻、电压不稳或电气元件故障有关。若板材厚度超过设备适用范围,或辊缝调整过紧,电机会因负载增大而过热。处理时应核对板材规格是否符合设备要求,重新调整辊缝和成型速度。检查传动系统是否存在卡阻,确认减速机、链条、轴承运转顺畅。若电压偏低或三相不平衡,应检查外部电源和零线连接。夏季高温环境下,还需注意电控箱散热、液压油温和电机温升,避免因散热不良造成停机。
日常维护与规范操作建议
为保证设备长期稳定运行,建议建立日常维护习惯。每班开机前检查液压油位、辊面清洁度、链条润滑状态和电气线路连接情况。运行中观察板材成型效果,发现波浪边、跑偏或异常噪音时及时停机排查。停机后清理辊面和剪切工位,防止金属碎屑残留。传动链条、轴承、导轨等部位应按周期加注润滑脂,液压系统定期检查油质和滤芯状态。对于辊缝调整、剪切参数修改、液压系统检修和PLC参数设置,建议由经过培训的人员操作,避免因误调影响成型精度或造成安全隐患。
通过规范操作、及时排查和定期保养,彩钢压瓦机可以保持较高的成型精度和生产效率。对于外贸客户而言,设备不仅需要具备稳定的冷弯成型能力,也应拥有清晰的故障处理路径和便捷的维护方式。完善的结构设计、可靠的液压剪切系统、稳定的PLC控制以及易损件快速更换能力,都是保障设备在海外市场长期稳定运行的重要条件。