

双层压瓦机在切断时出现毛刺的解决方法
时间:2026-10-29 04:50:25 作者:xiangyi 点击量:159
双层压瓦机在切断彩钢瓦时,如果切口出现毛刺、挂边或切不断,不仅会影响成品外观,还可能增加后续人工修边成本,降低生产效率。毛刺问题通常不是单一原因造成,而是刀片状态、刀口间隙、液压压力、剪切对齐度和板材条件共同作用的结果。通过规范排查和精细调整,大多数毛刺问题都可以在现场得到改善。
毛刺产生的主要原因
压瓦机剪切属于上下刀片相对剪切过程。理想状态下,板材在刃口处被干净切断,断面平整,无明显毛刺。如果上下刀片间隙过大,板材在剪切过程中会被过度拉伸,形成撕裂带,切口边缘容易出现毛刺;如果间隙过小,刃口会过度挤压板材,增加剪切阻力,也可能导致刃口磨损加快或局部崩口。
刀片刃口变钝、崩口或有粘附铁屑时,剪切效果会明显下降。长期使用后,刃口不再锋利,板材不是被“切断”,而是被“挤断”或“撕断”,切口边缘就会形成毛刺。
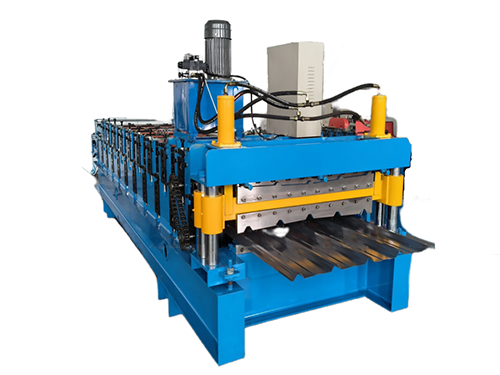
此外,上下刀片不平行、刀座导轨松动、液压压力不足、板材跑偏、板材厚度波动较大,也会造成剪切受力不均。尤其是双层压瓦机上下层共用剪切系统时,如果剪切装置与成型通道未对中,或刀片安装位置偏移,更容易出现一侧毛刺明显、另一侧相对平整的情况。
检查刀片状态
发现切口有毛刺时,应首先停机检查刀片刃口。观察刀片是否有明显磨损、缺口、卷刃或粘附金属碎屑。如果刃口表面粗糙、发亮或有明显钝化痕迹,说明刀片已经磨损,需要修磨或更换。
对于铬十二钼钒等合金刀片,刃口磨损后可以通过磨床重新修磨,恢复锋利度后再安装使用。修磨时应注意保持刃口直线度和平行度,避免只磨一侧导致剪切间隙不均。安装前需清理刀片表面铁屑和油污,必要时进行消磁处理,防止细小铁屑再次吸附在刃口上。
调整上下刀间隙
上下刀间隙是影响剪切质量的关键参数。间隙过大时,切口毛刺明显;间隙过小时,剪切阻力增大,刀片容易磨损,甚至出现崩刃。
调整时,可先将切刀落下,使上下刀片处于接近剪切位置,然后使用塞尺检查刀口间隙。间隙应根据板材厚度和材质进行微调,通常以板材厚度的一定比例作为参考,并结合试切结果确定最佳值。调整后应在刀片全长上选取多个点检查,确保左右间隙均匀一致,避免一侧紧、一侧松。
如果设备采用顶丝或调整螺栓结构,可通过前后顶丝微调底刀位置。调整时应小幅进行,每调整一次后点动试切,观察切口变化。若听到异常撞击声,说明调整过量或间隙不均,应重新检查并退回调整。
检查刀片平行度与重叠量
上下刀片不仅要间隙合适,还要保持平行。若刀片安装面不平、刀座导轨磨损或固定螺栓松动,剪切时刃口接触不均,会造成局部毛刺或切不断。
调整时可用薄纸或塞尺沿刀口长度方向检查接触情况。对于压瓦机剪切系统,上下刀片通常应保持适当重叠量,使剪切动作干脆。重叠量过小,板材可能无法完全切断;重叠量过大,会增加刀片磨损和液压负荷。一般可先设定较小重叠量,再通过试切逐步优化。
检查液压系统与剪切动作
液压压力不足会导致剪切力不够,板材在切断过程中被挤压变形,切口容易出现毛刺。应检查液压站油位是否正常,压力表读数是否稳定,电磁阀动作是否灵敏,油缸是否存在内漏或卡滞。
若剪切动作迟缓、无力,可检查液压系统压力设定,适当调整至设备推荐范围。但压力不宜过高,否则会增加刀片、油缸和机架负荷,缩短部件使用寿命。剪切前可先用短料试切,确认切口平整、切断干脆后再进行连续生产。
校正剪切对齐度
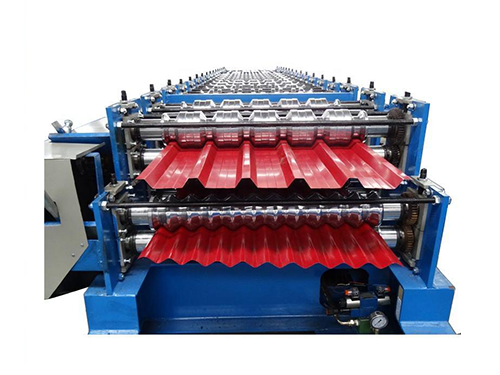
双层压瓦机在切换瓦型时,应确保剪切装置与当前使用的成型通道保持对中。如果板材进入剪切工位时存在跑偏,刀片受力不均,切口一侧容易产生毛刺。
处理时可检查成型板进入剪切工位时是否居中,刀座是否与板材宽度方向垂直。若设备左右导轨、滑道夹条或刀座固定螺栓松动,应及时紧固。剪切系统导轨间隙过大,也会导致刀架下行时晃动,影响剪切精度。
优化板材与生产参数
板材本身也会影响剪切质量。如果来料厚度偏差较大、边缘有损伤、内应力不均或表面附着硬质杂质,剪切时容易出现局部毛刺。生产前应确认板材规格符合设备适用范围,避免超厚、超硬材料长期剪切造成刀片快速磨损。
成型速度过快时,板材在剪切瞬间仍存在较大惯性,也可能影响切口质量。对于较薄或涂层较软的彩涂板,可适当降低剪切前的运行速度,使板材在剪切瞬间保持稳定。同时应保持放料张力稳定,避免板材在剪切工位前后出现抖动或跑偏。
日常维护建议
为减少毛刺问题,建议建立定期维护制度。每班开机前检查刀片刃口状态、刀口间隙、液压压力和导轨固定情况。停机后清理刀片周围铁屑和灰尘,防止碎屑夹入刃口造成崩刃。传动链条、导轨、轴承等部位应按周期润滑,确保剪切动作平稳可靠。
刀片调整、液压系统检修和剪切参数修改应由经过培训的人员操作。对于海外客户,设备说明书中可明确毛刺排查步骤,包括刀片检查、间隙调整、压力确认、对齐度校正和试切验证。通过稳定的剪切系统设计、可靠的刀片材质、清晰的维护指引和便捷的调整结构,双层压瓦机能够在不同市场环境中长期保持平整切口和稳定生产效率。