

双层压瓦机的安装注意事项及跑偏处理方法
时间:2026-10-29 04:47:10 作者:xiangyi 点击量:104
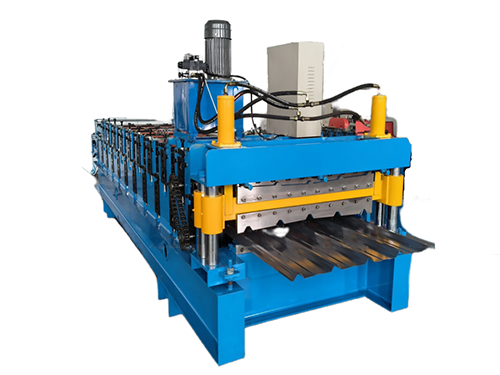
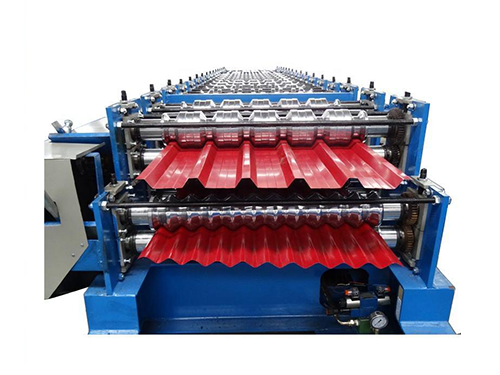
双层压瓦机将两种不同瓦型的生产线集成在同一台主机上,通过切换成型通道实现一机两用,能够有效节省厂房空间,降低设备采购成本,适合钢结构厂房、仓储库房、彩钢板房、轻钢别墅等项目使用。由于上下两层共用主机框架、传动系统、控制系统和液压剪切系统,设备对安装精度和调校要求更高。规范安装、准确对中和合理调试,是保证出板平整、尺寸稳定、减少跑偏和停机的重要前提。
安装前准备
设备到达现场后,应先检查主机、放料架、导向装置、液压站、电控箱、剪切部件和收料台是否齐全,确认运输过程中没有出现明显变形或损坏。安装场地应平整、坚实,地面承载力应满足设备长期运行要求。若地面不平,主机框架受力不均,容易造成辊轮中心线偏移,进而影响成型质量。安装前可根据设备布局图确认放料区、主机区、剪切区和成品存放区的位置,预留足够的操作和维修空间。
主机定位与水平调整
主机安装时应保持水平放置,必要时可在机架底部加垫铁进行调整。主机水平度不足会导致上下辊间隙左右不一致,板材在成型过程中受力不均,容易出现波浪边、扭曲或跑偏。主机固定后,应检查地脚螺栓是否紧固,避免设备在高速运行时产生振动。主机与放料架、收料台之间应保持合理距离,保证板材能够平稳进入和输出。
放料架与导向装置安装
放料架应安装在主机进料侧正前方,放料中心线必须与主机中心线保持一致。若放料架偏左或偏右,彩钢板进入主机时就会产生角度偏差,导致成型过程中持续跑偏。导向轮、进料压辊和侧向导板应根据板材宽度进行调整,使板材居中进入第一道成型辊。导向装置不宜夹得过紧,以免划伤板面;也不宜过松,否则无法起到纠偏作用。
电气与液压系统检查
接通电源前,应确认电压、相序和接地是否符合设备要求。电机反转可能导致液压泵工作异常或传动方向错误,因此首次通电时应点动检查电机转向。液压站油位应处于正常范围,油管连接处不得有渗漏。剪切刀座、油缸和电磁阀动作应灵活可靠。电控箱内接线应牢固,编码器、计数轮、限位开关和PLC信号线应连接正确,避免因信号缺失造成定长不准或自动模式无法运行。
空载试运行
设备正式生产前应先进行空载试运行。检查主机运转是否平稳,链条、齿轮、轴承和传动轴是否有异常噪音。观察上下层切换机构是否灵活,成型辊转动是否顺畅。手动测试剪切动作,确认切刀上升、下降和限位复位正常。空载运行正常后,再使用短料进行试压,逐步检查成型效果、定长精度和剪切质量。
上下层分别调试
双层压瓦机调试时应遵循“先下层、后上层”的原则。先将下层成型通道调整到稳定状态,确认出板平直、尺寸准确、无明显跑偏后,再进行上层调试。上下层辊轮间隙、进料位置和剪切参数应分别记录,便于后续切换瓦型时快速恢复生产状态。切换瓦型时,应确保未使用的一侧辊轮与板材保持安全距离,避免干涉板面。
跑偏的常见原因
板材跑偏并不一定代表设备存在质量问题,更多时候与进料状态、辊轮对中、间隙调整和材料本身有关。常见原因包括放料架未对中、导向轮位置不当、料卷张力不均、辊缝左右不一致、辊轴不平行、轴承座松动、板材宽度偏差较大或来料内应力不均。如果板材一侧受力大于另一侧,就会逐渐向受力较小的一侧偏移,形成长期跑偏。
跑偏处理方法
出现跑偏时,应先停机观察板材从哪一道辊开始出现偏移。若板材在进入主机前已经偏斜,应重点检查放料架中心、导向轮位置和进料压辊状态。若板材在成型中段开始偏移,应检查相关辊站的左右辊缝是否一致,辊轴是否平行,锁母和轴承座是否松动。若板材在出料端出现偏移,可检查收料台支撑是否居中,成品板是否受到外力拉扯。
调整时应小幅进行,避免一次改动过大。若板材向右跑偏,可适当调整左侧导向或左侧辊座位置,使进料方向向左修正;若向左跑偏,则反向调整。上下层辊轮应保持同步对中,不能只调整一侧而忽略另一侧。对于较薄或涂层较软的板材,应适当降低成型速度,减少单道压下量,使板材逐步成型,降低跑偏风险。
日常维护与操作建议
为保证双层压瓦机长期稳定运行,操作人员应在每班开机前检查辊面清洁度、链条润滑、液压油位、电气接线和限位开关状态。生产中发现板面划痕、波浪边、跑偏或剪切异常时,应及时停机排查。停机后应清理辊面和剪切工位,防止铁屑和灰尘堆积。辊缝调整、剪切参数修改、液压系统检修和PLC参数设置应由经过培训的人员完成,避免误操作影响成型精度。
通过规范安装、精细调校和定期维护,双层压瓦机可以实现两种瓦型稳定切换,并保持较高的成型精度和生产效率。对于海外客户而言,设备不仅需要具备结构紧凑、操作简便和成型稳定的特点,也应拥有清晰的安装指引和可靠的跑偏调整方法。完善的对中设计、稳定的液压剪切系统、可靠的PLC控制以及便捷的维护保养方式,都是保障设备在海外市场长期高效运行的重要条件。